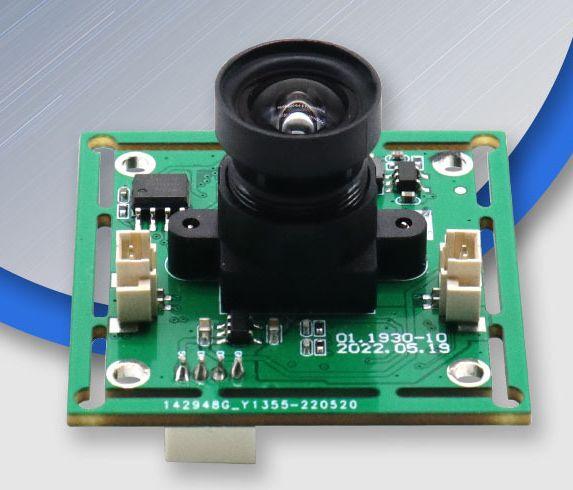
在摄像头镜头模组的组装过程中,打胶是一道至关重要的工序。胶水的选择直接影响模组的成像质量、结构稳定性、耐候性和使用寿命。电子产品生产厂家通常会选用哪些胶水?本文从用胶需求、常见胶种和选型建议三个方面进行梳理。
一、镜头模组对胶水的核心要求
镜头模组属于精密光学组件,对胶水的要求远高于一般电子装配。概括起来主要有以下几点:
- 低收缩率、低应力:固化过程中收缩小,避免镜片位移或镜筒变形,造成对焦偏移或成像模糊。
- 无挥发物/低排气(Low Outgassing):固化后不释放气体,防止挥发物在镜片上凝结形成雾化(白雾),影响透光率。
- 良好的粘接强度:需牢固粘接镜筒、镜片、镜座、音圈马达、滤光片、FPC等不同材质(玻璃、塑料LCP/PC、金属、陶瓷)。
- 合适的柔韧性:模组需通过跌落、振动测试,胶层需具备一定弹性以缓冲应力。
- 耐温耐候性:满足高低温循环、湿热老化等可靠性测试(如-40℃~85℃冷热冲击)。
- 固化方式匹配产线:UV固化效率高,热固化适合结构补强,需根据工序节拍选择。
二、生产厂家常用的胶水类型
- UV固化胶(紫外光固化胶)
这是镜头模组打胶中最常用的胶种。常见的如UV厌氧胶、UV丙烯酸酯胶。适用部位包括镜片与镜筒的粘接、滤光片固定、VCM马达组件固定、FPC补强等。优点是在数秒至数十秒内固化,适合自动化产线,定位精度高;单组分,无需混合,操作简便。不足是阴影区域无法固化(需配合二次热固化或选用UV+湿气/热双固化胶),对透光材料的透光要求较高。
- 环氧树脂胶(Epoxy)
双组分或单组分热固化环氧胶常用于需要更高结构强度和耐温性的部位,如镜座与PCB的粘接、金属件固定、模组与壳体的结构粘接。优点是粘接强度高、耐温性好、收缩率可做到较低;缺点是固化时间较长(通常需加热固化),部分环氧胶脆性偏大,需选用低应力改性产品。
- UV+热双固化胶
针对镜头模组中阴影区域(UV光照射不到的位置),双固化胶是优选方案:先UV快速定位,再加热完成深层固化。适用于音圈马达组件、镜筒与镜座的套接固定等。兼顾效率与可靠性,是近年来镜头模组产线的主流选择之一。
- 有机硅胶(硅酮胶)
单组分或双组分硅胶具有优异的柔韧性和耐高低温性能(-50℃~200℃),常用于需要应力缓冲的部位,例如模组与主板之间的柔性粘接、密封防水。缺点是一般粘接强度不如环氧,固化速度较慢,部分硅胶有硅油渗出风险,需选用光学级低挥发产品。
- UV丙烯酸酯胶(结构胶)
快速固化、柔韧性好、抗跌落性能优异,常用于FPC与模组之间的补强固定、镜座外围的结构加固。需关注其固化收缩和排气特性。
三、选型与使用建议
- 按部位选胶:镜片/滤光片等光学件优先选低收缩、低排气的UV胶或双固化胶;结构承力部位可选用环氧或UV结构胶;需要缓冲和密封的部位可选低挥发光学级硅胶。
- 重视可靠性验证:新胶种导入前应做冷热冲击、高温高湿(如85℃/85%RH)、跌落、振动等测试,并做镜片雾化评估。
- 关注工艺匹配:根据产线节拍选择固化速度;点胶方式(针头点胶、喷射点胶)需与胶水黏度匹配;控制胶量,避免溢胶污染镜片。
- 选择有资质供应商:优先选择具备光学/电子行业应用经验、可提供技术支持和可靠性数据(TDS、MSDS)的胶粘剂品牌。
摄像头镜头模组打胶没有“万能胶”。生产厂家通常根据具体粘接部位、材料组合、可靠性等级和产线工艺,选用以UV胶和UV+热双固化胶为主、辅以环氧和光学级硅胶的组合方案。选对胶水、做好验证,才能保证镜头模组在成像品质与长期可靠性上双双达标。